Konstruktion & Design
Kanten runden: weniger Verzug im 3D-Druck
ca. 15 Min.
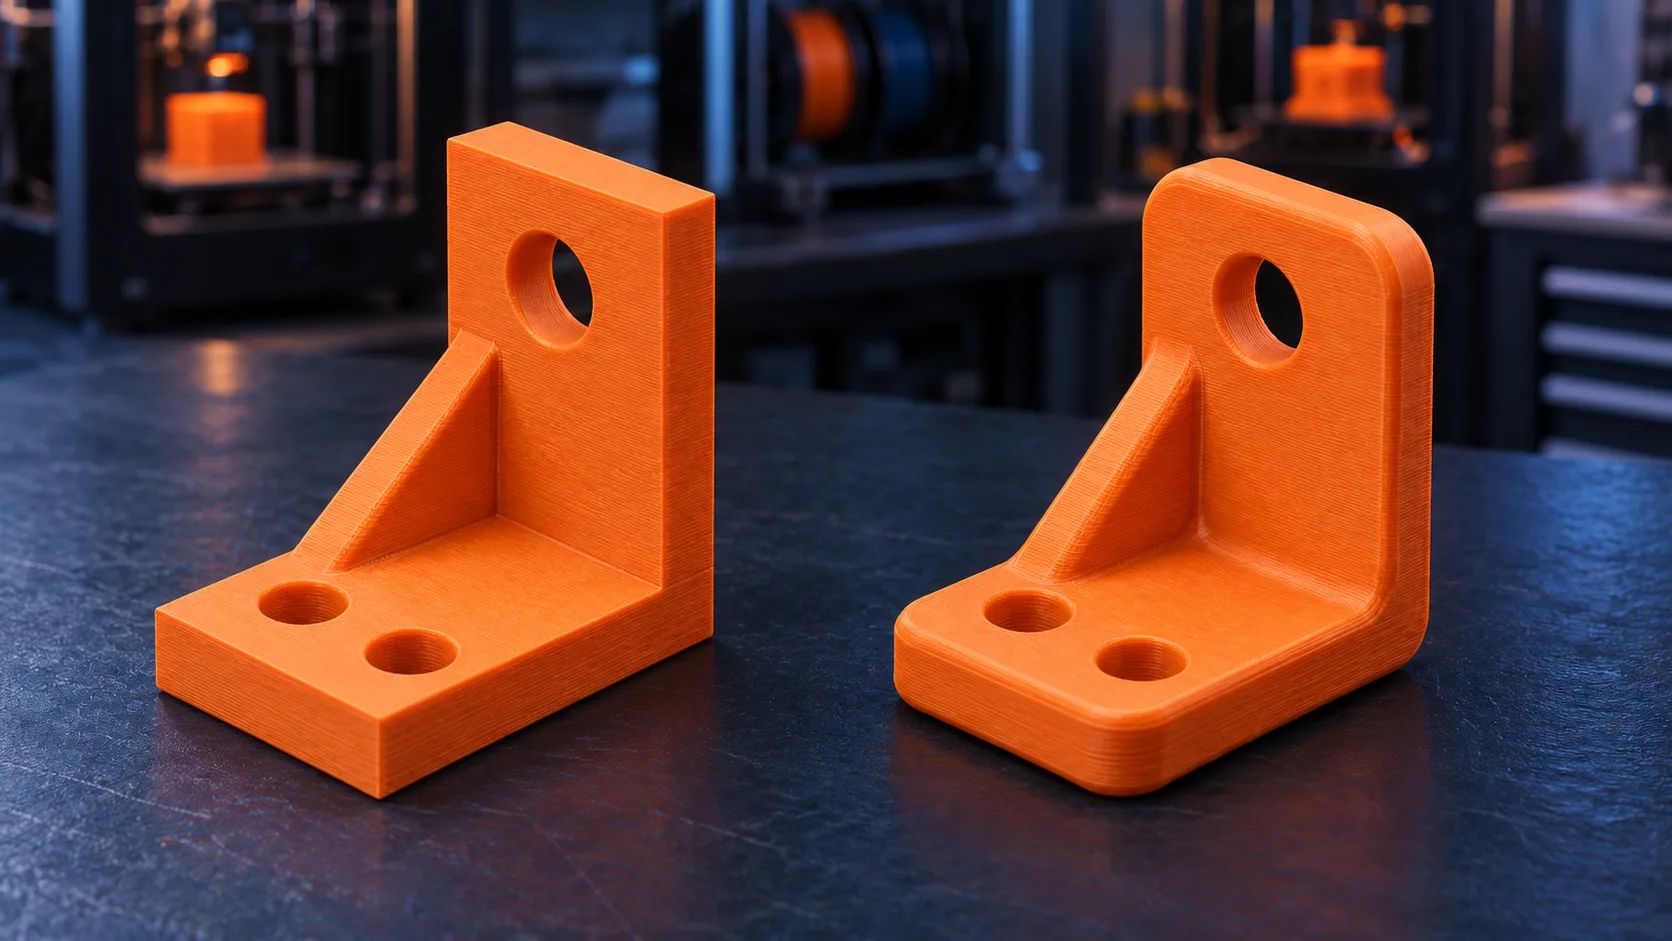
Ein Radius kostet im CAD ein paar Sekunden und wirkt an drei Stellen gleichzeitig: Das Teil hebt sich beim Drucken weniger von der Platte, es reisst im Betrieb später, und die Düse fährt eine runde Ecke sauberer aus als eine scharfe. Bei den meisten FDM-Teilen gehört ein sauber gesetzter Radius damit zu den Änderungen mit dem besten Verhältnis von Aufwand zu Wirkung.
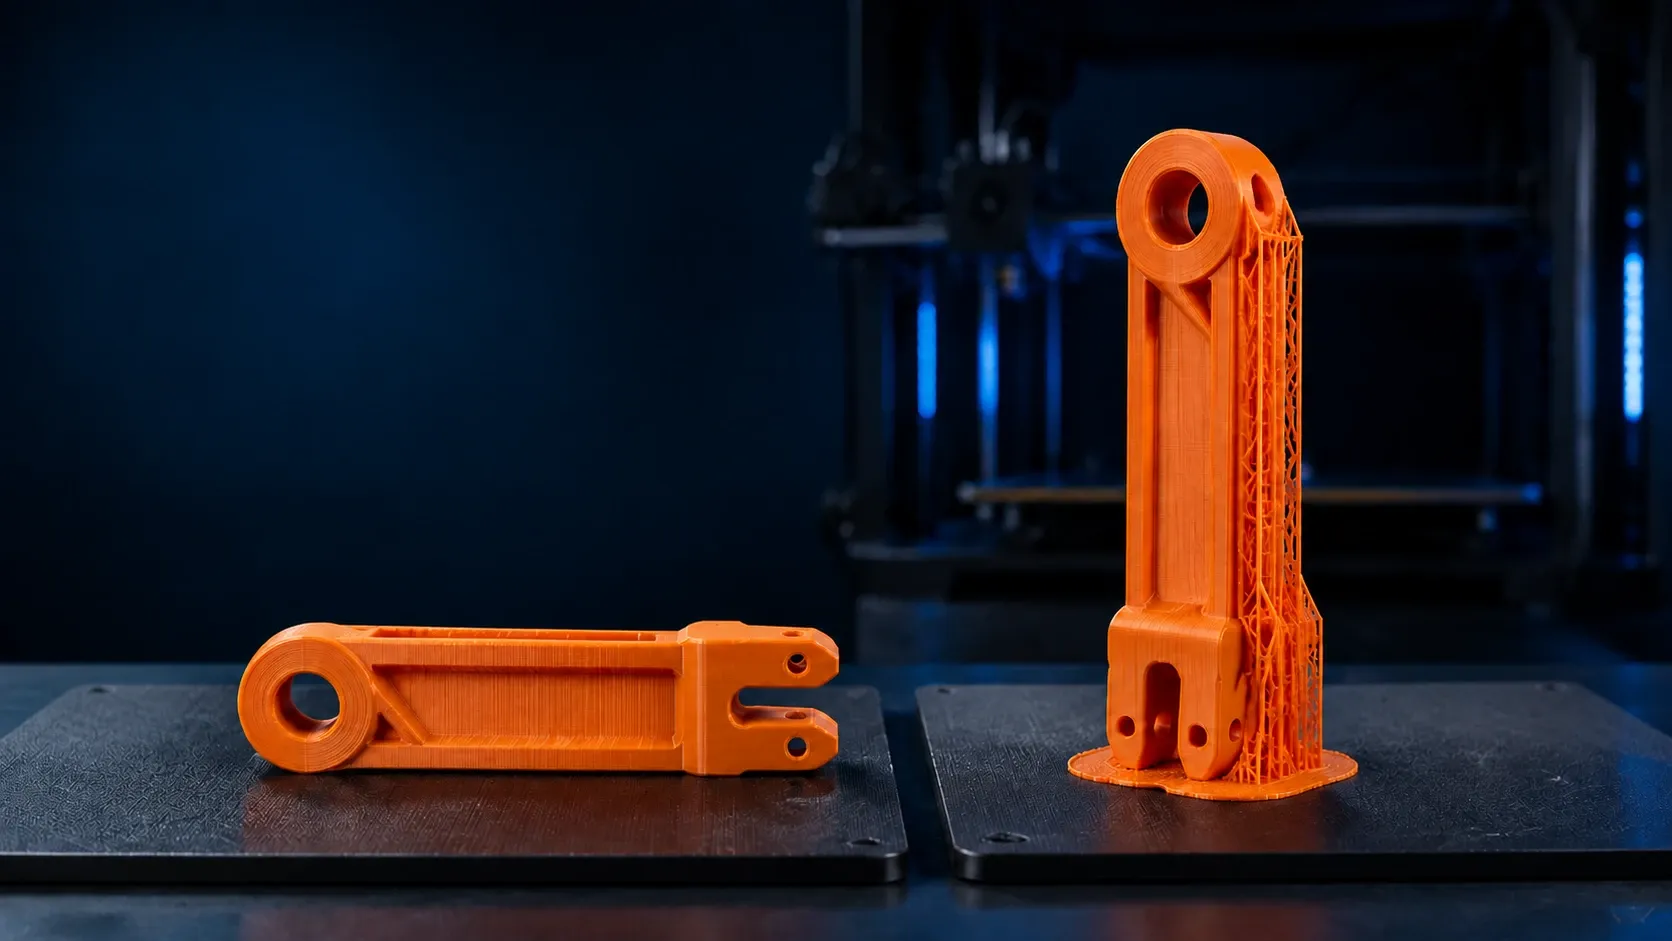
Das Titelbild zeigt zweimal denselben Winkel: links ohne Radien, rechts mit. Beide sind gleich schwer, beide brauchen praktisch dieselbe Druckzeit. Der rechte hält an der Innenecke mehr aus, und warum, steht weiter unten.
Im Folgenden geht es darum, welche Radien und Fasen sich lohnen, wo sie eher stören und ab welcher Bauteilgrösse sie den Druck sichtbar ruhiger machen. Wenn Sie nur die Richtwerte brauchen, springen Sie ans Ende, dort stehen sie gesammelt.
Was beim Abkühlen im Teil passiert
Kunststoff verlässt die Düse zwischen 200 und 300 Grad und landet auf einer Fläche, die 40 bis 110 Grad warm ist. Bis das Teil in der Hand liegt, kühlt es also um gut 200 Grad ab, und dabei zieht es sich zusammen. Diese Volumenabnahme heisst Schwund und ist keine Eigenheit des 3D-Drucks: Spritzguss kämpft mit derselben Physik, nur eben in einer Form, die dagegenhält.
Interessant ist, ab wann der Schwund überhaupt zählt. Solange der Werkstoff über seiner Glasübergangstemperatur liegt, sind die Molekülketten beweglich genug, um jede Spannung sofort abzubauen. Das Material schrumpft zwar, aber es merkt sich nichts davon. Erst unterhalb dieser Temperatur wird es starr, und ab da wird jede weitere Schrumpfung im Bauteil gespeichert.
Daraus lässt sich der Schwund ziemlich gut abschätzen. Man nimmt den Wärmeausdehnungskoeffizienten des Werkstoffs und multipliziert ihn mit der Temperaturspanne zwischen Glasübergang und Raumtemperatur:
Die Abschätzung an zwei Beispielen
- PLA68 µm je Meter und Grad × 35 Grad, Glasübergang bei rund 60 °C
- 0.24 %
- ABS90 µm je Meter und Grad × 80 Grad, Glasübergang bei rund 105 °C
- 0.72 %
Beides liegt nahe bei den Werten aus den Datenblättern, und die Rechnung erklärt nebenbei, warum ausgerechnet ABS als Sorgenkind gilt: Es dehnt sich stärker aus als PLA und bleibt bis 105 Grad beweglich. Beide Faktoren zeigen in dieselbe Richtung, und sie multiplizieren sich.
Was die einzelnen Werkstoffe schrumpfen
Schwund der gängigsten Werkstoffe, längs zur Bahnrichtung
- PLA
- 0.2 – 0.5 %
- PA6-CFFasern bremsen den Schwund
- 0.2 – 0.5 %
- PETG
- 0.3 – 0.6 %
- PA6-GF
- 0.3 – 0.8 %
- ASA
- 0.4 – 0.7 %
- ABS
- 0.4 – 0.8 %
- PC
- 0.6 – 0.8 %
- PA6 unverstärktnicht im Programm, steht zum Vergleich
- 1 – 2 %
Richtwerte aus Herstellerdatenblättern. Der genaue Wert hängt an Bauteilgeometrie, Kammertemperatur und Füllgrad; als Bereich sind die Angaben belastbar, als Einzelwert nicht.
Der letzte Balken ist der interessante. Unverstärktes Polyamid schrumpft gegenüber PLA um das Zwei- bis Zehnfache, weil es teilkristallin ist: Beim Abkühlen ordnen sich Kettenabschnitte zu Kristalliten, und die packen deutlich dichter als der ungeordnete Zustand. Genau deshalb führe ich Polyamid nur faserverstärkt: als PA6-CF, PA6-GF und, eine Stufe darüber, als PPA-CF. Die Fasern liegen längs zur Bahn und halten das Material mechanisch fest, während es schrumpfen möchte.
Fasern kaufen Sie hier nicht nur für die Festigkeit
Bei PA6-CF wird meist die Steifigkeit als Grund genannt. Für ein Teil mit engen Passungen ist der zweite Effekt oft der wichtigere: Der Schwund fällt auf PLA-Niveau, und damit wird das Teil überhaupt erst masshaltig genug, um Polyamid für Funktionsteile zu benutzen.
Wie aus Schwund ein Verzug wird
Würde ein Teil gleichmässig schrumpfen, wäre es einfach etwas kleiner als gezeichnet. Das liesse sich vorhalten, und im Spritzguss macht man genau das. Beim Schichtaufbau schrumpft es aber nicht frei, sondern gegen den bereits erkalteten Teil unter sich.
Jede frisch abgelegte Bahn will sich zusammenziehen und findet darunter eine Schicht, die damit schon fertig ist. Also zieht die neue an der alten, und die alte hält dagegen. In der oberen Schicht entsteht Zug, in der unteren Druck, und ein Querschnitt mit Zug oben und Druck unten ist nichts anderes als ein Biegemoment. Das Teil wölbt sich nach oben, so weit die Haftung auf der Platte es zulässt.
Fünf Schichten, und warum sich der Stapel beim Abkühlen wölbt
Wie viel Kraft dahintersteckt, zeigt eine einfache Rechnung. Der Schwund ist eine relative Grösse, die absolute Verkürzung wächst also mit der Länge:
Absolute Verkürzung bei 0.7 % Schwund, also ABS-Niveau
- Kantenlänge 50 mm
- 0.35 mm
- Kantenlänge 100 mm
- 0.70 mm
- Kantenlänge 200 mm
- 1.40 mm
- Kantenlänge 300 mm
- 2.10 mm
Bei einem kleinen Halter reden wir über ein paar Zehntel, die die Haftung locker aufnimmt. Bei einer 300 Millimeter langen Bodenplatte reden wir über gut zwei Millimeter, die irgendwo hin müssen. Sie landen in einer von drei Folgen: in der Verformung des Bauteils, in einer Ablösung von der Platte oder in einem Riss zwischen zwei Schichten.
Das erklärt auch, warum dasselbe Material mal problemlos läuft und mal nicht. Es liegt selten am Filament und fast immer an der Grösse der zusammenhängenden Fläche.
Was eine warme Kammer daran ändert
Die Rechnung von vorhin lässt sich auch andersherum lesen. Wenn der Schwund von der Spanne zwischen Glasübergang und Umgebung abhängt, dann sinkt er, sobald die Umgebung wärmer wird. Für ABS mit einem Glasübergang bei rund 105 Grad:
Schwund von ABS, je nach Umgebung
- Offener Drucker, 25 °C90 µm je Meter und Grad × 80 Grad Spanne
- 0.72 %
- Geschlossene Kammer, 60 °C90 µm je Meter und Grad × 45 Grad Spanne
- 0.41 %
Eine beheizte Kammer nimmt dem Verzug also fast die Hälfte, und das noch bevor irgendjemand die Konstruktion angefasst hat. Dazu kommt ein zweiter Effekt: Kühlt eine Bahn langsam ab, bleibt sie länger beweglich und baut einen Teil der Spannung ab, statt sie einzufrieren. Schnelle Bauteilkühlung ist deshalb bei PLA ein Segen und bei ABS oft das Gegenteil.
Deshalb laufen ABS, ASA und PC hier in geschlossenen Maschinen. Was das für Ihre Konstruktion heisst: Bei diesen Werkstoffen ist ein Teil der Arbeit schon getan, bevor Sie einen Radius setzen. Der Radius bleibt trotzdem die zuverlässigere Massnahme, weil er auch dann wirkt, wenn das Teil später einmal auf einer anderen Maschine entsteht.
Was Sie davon selbst beeinflussen können
Wenn Sie bei mir drucken lassen, ist die Kammer die passende zum Werkstoff, darum müssen Sie sich nicht kümmern. Drucken Sie selbst und haben keine geschlossene Maschine, dann ist der Radius an der Bodenkontur nicht bloss hilfreich: Er ersetzt einen Teil dessen, was die Kammer sonst leistet.
Warum es an den Ecken anfängt
Wer schon einmal ein abgehobenes Teil von der Platte genommen hat, kennt das Bild: Die Mitte klebt noch, die Ecken stehen hoch. Im Werkstattjargon heisst das Warping. Dafür gibt es zwei Gründe, und beide sprechen für einen Radius.
Erstens zieht an einer Ecke zweiachsig. Mitten in einer Fläche ist jede Bahn von Nachbarn umgeben, die in dieselbe Richtung schrumpfen. Die Kräfte heben sich weitgehend auf. An einer Ecke fehlen die Nachbarn in zwei Richtungen, und die Schrumpfung beider Achsen addiert sich zu einer resultierenden Kraft, die diagonal nach innen zeigt. Der Betrag ist rund das Anderthalbfache dessen, was an einer geraden Kante wirkt.
Zweitens löst sich eine Ecke leichter. Eine Fläche von der Platte abzuziehen, indem man gleichmässig senkrecht zieht, verlangt viel Kraft. Sie an einer Ecke aufzurollen, verlangt wenig, weil die Trennung dann immer nur an einer kurzen Linie stattfindet, die weiterwandert. Das ist derselbe Unterschied wie zwischen einem Klebeband, das man flächig abhebt, und einem, das man an der Ecke anhebt und abzieht. Das ist Schälen, und Schälen setzt dort an, wo die Spannung am stärksten auf einen Punkt zuläuft.
Genau hier greift der Radius ein. Er nimmt die Kraft nicht weg, aber er verteilt sie auf einen Bogen statt auf einen Punkt. Eine Ecke mit fünf Millimeter Radius bietet dem Schälen keine Stelle mehr, an der es bequem beginnen kann.
Der Grund, warum es die Mausohren gibt
Wenn Sie in einem Slicer schon einmal die kleinen Scheiben an den Ecken zugeschaltet haben, haben Sie dasselbe Problem von der anderen Seite gelöst: mehr Fläche und ein runder Auslauf genau dort, wo das Schälen sonst beginnt. Ein konstruierter Radius erledigt das gleich mit und muss hinterher nicht abgeschnitten werden.
Der Radius innen: gegen den Riss im Betrieb
Der zweite Grund für Radien hat mit dem Drucken nichts zu tun. Er gilt für jedes Fertigungsverfahren und ist der Grund, weshalb an Flugzeugfenstern keine rechten Winkel sitzen.
Fliesst Kraft durch ein Bauteil, kann man sie sich als Linienbündel vorstellen, ähnlich einer Strömung. An einem gleichmässigen Querschnitt laufen die Linien parallel. Ändert sich der Querschnitt sprunghaft, müssen sie ausweichen und drängen sich an der Innenecke zusammen. Dort ist die örtliche Spannung entsprechend höher als im Mittel, und um welchen Faktor, das beschreibt die Kerbformzahl.
Spannungsüberhöhung an einer Innenecke, je nach Radius
- Radius 0.05 × Wandstärkepraktisch eine scharfe Ecke
- 2.5-fach
- Radius 0.1 × Wandstärke
- 2.1-fach
- Radius 0.2 × Wandstärkehier flacht die Kurve ab
- 1.8-fach
- Radius 0.3 × Wandstärke
- 1.6-fach
- Radius 0.5 × Wandstärke
- 1.45-fach
Kerbformzahlen für eine gestufte Flachprobe unter Zug bei einem Breitenverhältnis von 1.5, nach den üblichen Tabellenwerken. Für andere Geometrien verschieben sich die Zahlen, der Verlauf bleibt.
Zwei Dinge stehen in diesem Diagramm. Das erste: Eine scharfe Innenecke verdoppelt bis verdreifacht die Spannung an dieser Stelle. Ein Bauteil, das rechnerisch mit Faktor zwei ausgelegt ist, hat an der Ecke gar keine Reserve mehr.
Das zweite ist die eigentlich nützliche Erkenntnis: Der grösste Gewinn liegt ganz am Anfang. Von der scharfen Ecke auf ein Fünftel der Wandstärke fällt die Überhöhung um 0.7, von dort bis zur halben Wandstärke nur noch um 0.35. Der zweite Schritt bringt also halb so viel wie der erste und kostet dabei Bauraum, Gewicht und mitunter eine Kollision mit dem Nachbarteil.
Bei drei Millimeter Wand landet die Rechnung bei 0.6 Millimeter Radius. In der Richtwerttabelle weiter unten steht trotzdem ein Millimeter als Untergrenze, und das hat einen fertigungstechnischen Grund: Ein Radius, der kleiner ist als die Bahnbreite, wird von ihr verschluckt. Er steht dann zwar im Modell, aber nicht im Bauteil.
Beim FDM kommt noch etwas dazu
Bei geschmolzenen Bahnen gibt es einen dritten Grund, und der ist eher handwerklich. Eine Düse mit 0.4 Millimeter Öffnung legt einen Strang mit runden Flanken ab. In einer scharfen Innenecke entsteht deshalb von selbst ein Radius, die Bahn kann gar nicht anders. Nur ist er dann nicht konstruiert, sondern zufällig, und je nachdem, wie der Slicer die Ecke auflöst, bleibt ein kleiner Hohlraum stehen.
Ein Hohlraum ausgerechnet an der Stelle mit der höchsten Spannung ist die denkbar ungünstigste Kombination. Ein konstruierter Radius ab etwa Düsendurchmesser gibt der Bahn dagegen eine Kurve, der sie sauber folgen kann, und die Ecke wird tatsächlich voll.
Eine Einschränkung gehört dazu: Ein Radius am Übergang von der Wand zu einer waagerechten Decke ist beim Drucken ein Überhang. Bis etwa fünf Millimeter trägt sich das von selbst, darüber wächst der Bedarf an Stützmaterial. Wo eine Innenecke nach oben zeigt, ist eine 45-Grad-Schräge deshalb oft die bessere Wahl als der Radius, und gegen die Kerbwirkung hilft sie fast genauso gut.
Dazu kommt der Effekt auf die Bewegung: Eine scharfe Ecke zwingt den Druckkopf zum Abbremsen und Beschleunigen. Das erzeugt die feinen Wellen, die man nach Richtungswechseln auf der Oberfläche sieht. Eine gerundete Kontur lässt sich durchfahren, was der Oberfläche und der Druckzeit gleichermassen guttut.
Wo die Kerbe im Druckteil doppelt zählt
Ein gedrucktes Teil ist quer zu den Schichten schwächer als längs, je nach Werkstoff auf 40 bis 70 Prozent. Sitzt eine scharfe Innenecke so, dass die Last quer zur Schichtebene angreift, treffen die zwei ungünstigsten Faktoren aufeinander: die geschwächte Richtung und die Spannungsspitze. Ein Bruch, der an einer scharfen Innenecke beginnt, hat deshalb meist zwei Ursachen und nicht eine.
Aussen ist es genau umgekehrt
Bis hierher klingt es, als sei rund immer besser. Für Innenecken stimmt das. An der untersten Aussenkante ist es anders, und zwar aus einem rein drucktechnischen Grund.
Ein Radius an der Unterkante beginnt mit einer hauchdünnen Zone, die kaum Kontakt zur Platte hat. Genau dort braucht die erste Schicht aber Fläche zum Haften. Dazu kommt, dass die erste Schicht leicht breitgedrückt wird, was den Radius verfälscht und den bekannten Wulst am Fuss erzeugt.
Eine Fase löst beides. Sie beginnt mit einer klaren Kante, haftet vom ersten Millimeter an, und der Wulst hat Platz, ohne das Mass zu verändern.
| Radius | Fase 45° | |
|---|---|---|
| Unterste Kante am Bauteilfuss | haftet schlecht | gut geeignet |
| Senkrechte Kante | gut geeignet | gut geeignet |
| Oberste Kante | sichtbare Stufen | sauber |
| Fügehilfe beim Zusammenbau | mässig | gut |
| Nacharbeit von Hand | aufwendig | einfach |
Wichtig ist dabei, welche Kante gemeint ist, denn „aussen" gibt es zweimal. Die senkrechte Ecke in der Draufsicht, um die es im ganzen Verzugsteil oben ging, gehört gerundet. Die waagerechte Kante zwischen Boden und Wand gehört gefast.
Für die Praxis heisst das: Innenecken rund, senkrechte Aussenecken rund, die Kante zum Bauteilfuss gefast. Und wenn der Bauteilfuss auf der Platte steht, ist die Fase dort keine Frage des Geschmacks, sondern der Haftung.
Was das je Werkstoff bedeutet
Die Radien an der Bodenkontur richten sich danach, wie stark der Werkstoff schrumpft. Bei PLA können Sie es fast ignorieren, bei ABS und PC ist es die Massnahme, die über gelungen oder misslungen entscheidet.
| Wenig kritisch | Radien lohnen deutlich | |
|---|---|---|
| Werkstoffe | PLA, PLA-CF, PETG, TPU | ABS, ASA, PC, PA6-GF |
| Ab welcher Kantenlänge es zählt | ab etwa 200 mm | ab etwa 80 mm |
| Empfohlener Eckradius unten | 2 mm genügt | 5 mm und mehr |
| Zusätzlich hilfreich | nichts weiter nötig | geschlossene Kammer, Brim |
Die Kennwerte und Einsatzgrenzen der einzelnen Werkstoffe stehen gesammelt unter Materialien. PA6-CF steht dort wie hier bewusst nicht bei den heiklen Fällen, obwohl Polyamid als heikel gilt. Der Schwund liegt durch die Fasern auf PLA-Niveau. Was bei diesem Werkstoff stattdessen Aufmerksamkeit braucht, ist die Feuchte im Filament, und das ist eine andere Geschichte.
Die Richtwerte auf einen Blick
Wenn Sie nichts weiter aus diesem Beitrag mitnehmen, dann diese Zeilen. Sie gelten für FDM und decken die allermeisten Fälle ab.
Radien und Fasen, Richtwerte
- Innenecke, tragendmindestens 1 mm, mehr bringt wenig
- 0.2 × Wandstärke
- Innenecke, nicht tragendentspricht etwa dem Düsendurchmesser
- 0.5 mm
- Eckradius Bodenkontur, PLA und PETG
- 2 mm
- Eckradius Bodenkontur, ABS, ASA und PC
- 5 – 8 mm
- Fase an der untersten Kante
- 0.5 mm × 45°
- Fase als Fügehilfean Zapfen und Bohrungen
- 1 mm × 45°
- Übergang an Rippen und Anbindungendort reisst es sonst zuerst
- 0.5 × Rippenstärke
Zwei Dinge, die dabei gern untergehen. Erstens: Ein Radius an der falschen Stelle ist teurer als keiner. Eine Verrundung an einer Passfläche nimmt der Passung genau die Kante, an der sie anliegt. Zweitens: Ein durchgehender Radius über eine ganze Kontur erzeugt in manchen CAD-Programmen Flächen, die beim Export in STL kleine Löcher hinterlassen. Wenn Sie unsicher sind, prüfen Sie die Datei vor dem Senden, oder schicken Sie mir gleich das STEP, dann sehe ich die echte Geometrie statt der Annäherung. Und wenn kein CAD-Modell vorliegt: Eine Skizze, ein Foto oder das defekte Teil genügen mir auch, um zu sagen, ob sich eine Konstruktion lohnt.
Wenn Sie es an einem Teil sehen wollen
Bei einem Bauteil, das sich beim Drucken verzieht oder im Einsatz an derselben Stelle bricht, lohnt sich ein kurzer Blick auf die Geometrie, bevor Sie den nächsten Werkstoff versuchen. Ein Radius ist in aller Regel die günstigere Änderung als der Wechsel auf PC, und er ist schneller gemacht.
Schicken Sie mir das Modell mit einem Satz dazu, woran es hakt. Ich sehe mir die auffälligen Stellen an und sage Ihnen, ob eher Radius, Fase, Ausrichtung oder Werkstoff der Hebel ist. Wenn daraus kein Druckauftrag wird, ist das in Ordnung. Wenn Sie regelmässig Teile konstruieren lassen, finden Sie unter Geschäftskunden, wie die Zusammenarbeit sonst aussieht.
Und falls Sie selbst konstruieren und drucken: Radius, Wandstärke und Ausrichtung greifen ineinander, und welcher der drei Hebel bei einem Teil wirklich zieht, zeigt sich am schnellsten an einem echten Fall. Wenn Sie ein Vorhaben haben, das Sie dafür einmal in Ruhe durchsprechen möchten, geht das im Kurs nach Absprache; wer beim Konstruieren ganz am Anfang steht, findet auf derselben Seite den Einsteigerkurs.