Maker & DIY
Variable Schichthöhe: Zeit gegen Oberfläche
ca. 14 Min.
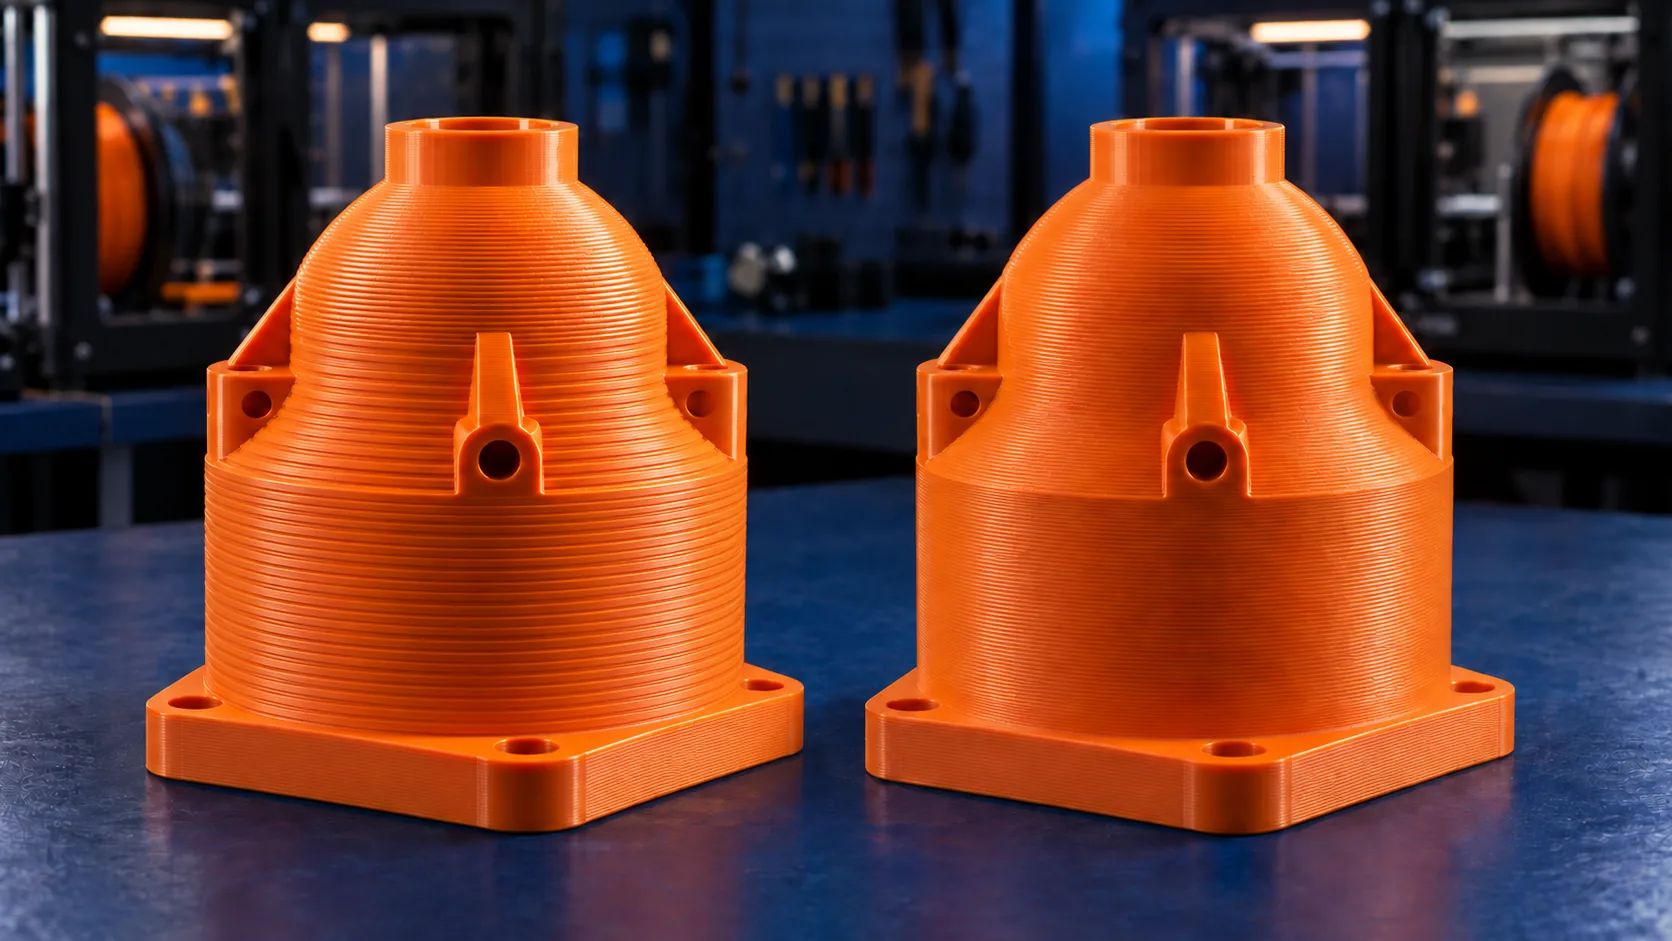
Variable Schichthöhen sind eine der Funktionen, die im Slicer eines FDM-Druckers nach einem Gratisgewinn aussehen: ein Häkchen, und das Teil ist schneller fertig und an den runden Stellen sauberer. Die Funktion hält auch, was sie verspricht. Sie hat nur eine Nebenwirkung, die man erst am fertigen Teil sieht, und dann nicht mehr wegbekommt.
Das Titelbild zeigt, worum es geht: zweimal dasselbe Bauteil, links mit deutlich hervortretenden Lagen und einem Wechsel der Lagenstärke auf halber Höhe, rechts durchgehend gleichmässig. Am Mass ändert dieser Unterschied nichts. Am Eindruck sehr wohl, und kaum jemand würde die linke Seite als die schönere bezeichnen.
Der Beitrag geht der Reihe nach durch: was die Funktion überhaupt tut, wie viel Zeit sie tatsächlich spart, warum dasselbe Teil dadurch unruhiger aussehen kann, und welche Einstellung ich für die meisten Aufträge lieber nehme.
Was variable Schichthöhen tun
Normalerweise ist die Schichthöhe eine Zahl für das ganze Teil: 0.2 Millimeter, von der Platte bis zur letzten Lage. Bei variablen Schichthöhen legt der Slicer sie stattdessen für jeden Höhenabschnitt einzeln fest, und zwar nach der Neigung der Aussenfläche an dieser Stelle.
Der Grund dafür lässt sich an einer Kugel gut sehen. Eine gedruckte Fläche besteht aus Stufen, und wie weit eine Stufe seitlich hervorsteht, hängt nicht nur an der Schichthöhe, sondern auch am Winkel der Fläche. An einer senkrechten Wand liegt jede Lage genau über der vorherigen: Es gibt keine Stufe, egal wie dick die Lage ist. Je flacher die Fläche wird, desto weiter rückt jede Lage gegenüber der darunter heraus, und desto deutlicher wird die Treppe. Ganz oben auf einer Kuppel, wo die Fläche fast waagerecht liegt, ist der Versatz am grössten.
Seitlicher Versatz je Lage bei 0.2 mm Schichthöhe
- Wandneigung 90°, senkrechtkeine sichtbare Stufe
- 0.00 mm
- Wandneigung 60°
- 0.12 mm
- Wandneigung 45°
- 0.20 mm
- Wandneigung 30°
- 0.35 mm
- Wandneigung 15°, fast flachhier sieht man jede Lage
- 0.75 mm
Dasselbe Bauteil, zweimal geschnitten
Zwei Schnitte durch denselben Quader mit einer runden Bohrung in der Mitte. Links liegen alle Schichtlinien gleich weit auseinander. Rechts stehen sie unten und oben weit auseinander, rücken aber in zwei schmalen Bändern eng zusammen: an der Unterkante der Bohrung und an ihrer Oberkante. Auf halber Lochhöhe stehen sie wieder weit auseinander.
Feste Schichthöhe
Variable Schichthöhe
Ein Mass dieser Art nimmt der Slicer als Grundlage. Genau gerechnet wird meist nicht der seitliche Versatz, sondern der Abstand der Stufe zur gezeichneten Fläche, aber die Reihenfolge ist dieselbe und die Folgerung auch. Der Slicer bekommt eine Ober- und eine Untergrenze für die Schichthöhe und eine Vorgabe, wie gross die Stufe höchstens werden darf, und rechnet daraus Abschnitt für Abschnitt die passende Höhe aus: fein, wo die Fläche flach liegt, grob, wo sie senkrecht steht.
In Bambu Studio und Orca heisst die Funktion variable layer height und sitzt in der Vorbereitungsansicht als eigenes Werkzeug, mit dem sich das Höhenprofil auch von Hand nachzeichnen lässt. PrusaSlicer nennt sie ebenso, in Cura heisst dieselbe Sache adaptive Schichten, englisch adaptive layer height. Gemeint ist überall dasselbe Verfahren.
Warum die Ausrichtung mehr bringt als die Einstellung
Ob eine Fläche flach oder senkrecht liegt, entscheidet in erster Linie, wie das Teil auf der Platte steht. Wenn eine bestimmte Fläche schön werden soll, ist das Drehen des Teils fast immer der grössere Hebel als jede Schichthöheneinstellung. Woran das noch hängt, steht im Beitrag über die Ausrichtung.
Wie viel Zeit das wirklich spart
Hier lohnt sich das Nachrechnen, denn die Ersparnis fällt oft kleiner aus als erwartet, und sie kann sogar ins Gegenteil kippen.
Die Druckzeit hängt in erster Linie an der Zahl der Lagen, weil jede Lage eine eigene Überfahrt kostet. Nehmen wir ein 60 Millimeter hohes Teil. Bei gleichbleibenden 0.2 Millimetern sind das 300 Lagen. Was daraus wird, wenn der Slicer zwischen 0.12 und 0.28 Millimeter variieren darf, hängt allein daran, wie viel von der Bauhöhe auf gewölbte Flächen entfällt:
Lagenzahl eines 60 mm hohen Teils, je nach gewölbtem Anteil
- Feste 0.2 mmder Vergleichswert
- 300 Lagen
- 5 % gewölbt24 % weniger Lagen
- 229 Lagen
- 20 % gewölbtnur noch 9 % weniger
- 272 Lagen
- 50 % gewölbt19 % mehr Lagen als vorher
- 358 Lagen
Gerechnet mit 0.12 mm auf den gewölbten und 0.28 mm auf den senkrechten Abschnitten, aufgerundet auf ganze Lagen. Die Grenzen sind die üblichen Vorgaben für eine 0.4er Düse.
Der letzte Balken ist der wichtige. Bei einem Teil, das zur Hälfte aus gewölbten Flächen besteht, dauert der Druck mit variabler Schichthöhe länger als vorher, und zwar deutlich. Das ist kein Fehler der Funktion: Sie tut genau, was sie soll, nämlich die runden Stellen feiner auflösen. Nur ist das eben eine Verfeinerung, und Verfeinerung kostet Zeit.
Daraus folgt eine Unterscheidung, die im Alltag gern verrutscht. Wer die Untergrenze unter die bisherige Schichthöhe setzt, nutzt die Funktion zum Verfeinern und zahlt dafür. Wer die Untergrenze auf der bisherigen Schichthöhe lässt und nur nach oben Luft gibt, nutzt sie zum Beschleunigen und bekommt die runden Stellen dafür nicht besser, sondern nur die Wände gröber. Beim 60-Millimeter-Teil mit 20 Prozent Wölbung sind das 232 statt 300 Lagen, also gut ein Fünftel weniger.
Weniger Lagen sind nicht im gleichen Mass weniger Zeit
Eine 0.28 Millimeter hohe Bahn braucht 40 Prozent mehr Material je Millimeter Weg als eine mit 0.2. Kommt die Düse damit an ihre Grenze, fährt der Drucker die dicke Lage langsamer, und ein Teil des Gewinns geht wieder weg. Rechnen Sie deshalb mit weniger Zeitersparnis, als die Lagenzahl verspricht, und schauen Sie im Zweifel auf die Vorschau im Slicer statt auf die Faustregel.
Warum dasselbe Teil dadurch schlechter aussehen kann
Jetzt zum eigentlichen Punkt, und der hat mit Zeit nichts zu tun.
Die Schichthöhe verändert nicht nur, wie fein die Treppe an schrägen Flächen wird. Sie verändert auch, wie eine einzelne Bahn an der senkrechten Aussenwand aussieht. Eine Bahn ist im Querschnitt kein Rechteck, sondern hat gerundete Flanken. Wie stark diese Rundung nach aussen tritt, hängt am Verhältnis von Höhe zu Breite: Eine niedrige, breite Bahn liegt fast flach, eine hohe, schmale Bahn wölbt sich deutlicher heraus.
Für das Auge macht das einen Unterschied, den man nicht misst, sondern sieht. Feine Lagen ergeben enge, flache Rillen, die das Licht diffus streuen: Die Fläche wirkt matter und gleichmässiger. Grobe Lagen ergeben tiefere Rillen mit stärker gekrümmten Flanken, die das Licht gerichteter zurückwerfen: Auf jeder Bahn sitzt ein kleiner Glanzstreifen, und dazwischen liegt ein Schatten. Die Fläche wirkt dadurch kontrastreicher und, je nach Blickwinkel, heller oder dunkler als die feine Nachbarzone.
Warum die Lagenhöhe den Glanz verändert
Zwei Querschnitte durch eine Wand, von der Seite gesehen. Links besteht sie aus vielen niedrigen Bahnen mit flacher Wölbung und kleinen, dicht liegenden Glanzflecken. Rechts aus wenigen hohen Bahnen: Die Wölbung tritt deutlich hervor, jede Bahn trägt einen grossen Glanzfleck, dazwischen liegen dunkle Kerben. Zwei Pfeile von rechts oben zeigen das einfallende Licht, das auf die Aussenseite der Wand trifft.
Feine Lagen, 0.12 mm
Enge, flache Rillen. Das Licht streut, die Fläche wirkt matt und gleichmässig.
Grobe Lagen, 0.28 mm
Tiefe, weite Rillen. Jede Bahn wirft einen eigenen Glanzstreifen und einen Schatten.
Bei einer festen Schichthöhe fällt das nicht auf, weil die ganze Wand gleich aussieht. Bei variabler Schichthöhe wechselt es über die Bauhöhe hinweg, und zwar genau dort, wo die Geometrie den Slicer zum Umschalten bringt. Auf dem Teil erscheinen deshalb Bänder oder Zonen mit unterschiedlichem Glanz, und die Grenze zwischen zwei Zonen läuft als Linie einmal um das ganze Bauteil herum.
Nicht jede Linie an einer Aussenwand kommt daher. Die bekannteste hat eine ganz andere Ursache, nämlich einen Sprung in der Schichtzeit, und steht im Beitrag über die Benchy-Linie. Wer eine Linie an seinem Teil sucht, findet dort den zweiten Verdächtigen.
Diese Grenze ist der unangenehme Teil. Ein sanfter Verlauf von hell nach dunkel fällt kaum auf; eine Kante zwischen zwei Tönen sieht das Auge sofort, weil das Auge auf Kanten ausgelegt ist. Eine Zone, die sich um zwei Prozent im Glanz unterscheidet, ist unsichtbar, solange sie allmählich übergeht, und deutlich sichtbar, sobald sie an einer Linie anfängt.
Woran man es im Zweifel erkennt
Halten Sie das Teil schräg gegen eine einzelne Lichtquelle, ein Fenster oder eine Lampe, und drehen Sie es langsam. Zonen mit unterschiedlicher Schichthöhe wandern dabei getrennt voneinander durch den Glanz. Unter diffusem Deckenlicht sieht man oft gar nichts, im Streiflicht dagegen alles.
Wie stark es auffällt, hängt am Filament
Der Effekt sitzt in der Oberfläche, und wie sichtbar eine Oberfläche ist, bestimmt das Material. Zwischen zwei Filamenten liegen hier Welten, und das erklärt, warum dieselbe Einstellung beim einen Teil schön aussieht und beim nächsten nicht.
| Fällt kaum auf | Fällt deutlich auf | |
|---|---|---|
| Oberfläche | matt eingestellte Filamente | glänzendes PLA, PETG, Silk |
| Farbe | dunkel, gedeckt, gesprenkelt | mittlere Töne, Weiss, Metallic |
| Beleuchtung | diffuses Tageslicht | Spot, Streiflicht, Sonne |
| Form | organisch, viele Rundungen | lange gerade Wände, Kanten |
| Verwendung | Funktionsteil im Gehäuse | Sichtteil, Modell, Gehäuse |
Matte Filamente enthalten Zusätze, die das Licht streuen; damit fällt der Unterschied zwischen zwei Bahnformen weitgehend weg. Silk- und Metallic-Sorten tun das Gegenteil: Sie sind darauf ausgelegt, gerichtet zu glänzen, und verstärken deshalb genau das, was hier stört. Bei transluzenten Filamenten kommt noch dazu, dass das Licht unterschiedlich weit durch das Material läuft, was die Zonen zusätzlich auseinanderzieht.
Zwei Vorstellungen von Qualität, die sich widersprechen
Damit stehen sich zwei Dinge gegenüber, die beide zu Recht Qualität heissen.
Geometrisch ist das Teil mit variabler Schichthöhe genauer: Die Kuppel ist näher an der gezeichneten Form, die Treppe an der flachen Schräge kleiner. Optisch ist es oft unruhiger, weil die Wand nicht mehr durchgehend gleich aussieht. Welche der beiden zählt, hängt am Teil. Bei einem Gehäusedeckel, der täglich angeschaut wird, gewinnt meist die ruhige Fläche. Bei einer Form, deren Rundung anschliessend geschliffen oder lackiert wird, gewinnt die Geometrie.
Das ist auch der Grund, warum die Funktion so unterschiedlich beurteilt wird. Wer sie an einem organischen Modell aus mattem Filament ausprobiert, findet sie grossartig. Wer sie an einem Gehäuse aus glänzendem PETG ausprobiert, findet Streifen. Beide haben recht.
Wie ich es meistens mache: aussen fein, innen grob
Für die allermeisten Aufträge nehme ich deshalb einen anderen Weg, der beide Ziele trennt statt sie zu vermischen. Die Idee: Die Schichthöhe der Aussenwand bleibt fest und fein, damit die Oberfläche durchgehend gleich aussieht. Grob gedruckt wird nur das Innenleben, das später verdeckt ist.
Die Einstellung dafür heisst in Bambu Studio und Orca Infill combination, bei anderen Slicern läuft sie unter Namen wie „Füllung alle n Lagen". Sie fasst mehrere Fülllagen zu einer einzigen, entsprechend höheren zusammen. Aus zwei Fülllagen zu 0.16 Millimeter wird eine zu 0.32, mit dem doppelten Materialfluss darin. Die Wände darum herum werden weiterhin in jeder einzelnen Lage gedruckt.
Was sich dabei ändert und was nicht
- Schichthöhe der Aussenwandgleiches Druckbild über die ganze Höhe
- unverändert
- Zahl der Fülldurchgängebei Kombination über zwei Lagen
- halbiert
- Deck- und Bodenflächenvolle Lagen werden nicht zusammengefasst
- unverändert
- Zeitgewinn am ganzen Druckje nachdem, wie viel Füllung im Teil steckt
- 5 bis 15 %
Die Spanne beim Zeitgewinn ist mit Absicht weit. Sie hängt daran, welchen Anteil die Füllung an der Gesamtzeit hat, und der schwankt stark: Ein dickwandiges Kleinteil besteht fast nur aus Wänden, da bringt die Kombination wenig. Ein grosses Gehäuse mit 15 Prozent Füllung und dünnen Wänden verbringt einen erheblichen Teil der Zeit in der Füllung, und dort wirkt sie deutlich. Die Zahl der Füllwege halbiert sich zwar, die Zeit sinkt aber weniger stark, weil die doppelt hohe Bahn mehr Material braucht und entsprechend langsamer gefahren wird.
Der Gewinn ist damit kleiner als das, was variable Schichthöhen im günstigen Fall herausholen. Dafür ist er verlässlich, und er kostet nichts an der Oberfläche. Bei einem Sichtteil ist mir das die bessere Rechnung.
So gehe ich bei einem Sichtteil vor
Ausrichtung zuerst
Die Fläche, die schön werden soll, kommt möglichst senkrecht oder waagerecht zu stehen. Das entscheidet mehr über das Ergebnis als jede Schichthöhe.
Feste Schichthöhe wählen
Meist 0.16 oder 0.2 Millimeter für das ganze Teil, ohne variable Höhen. Die Wand sieht dann von unten bis oben gleich aus.
Füllung kombinieren
Infill combination über zwei Lagen, bei unkritischen Teilen auch über drei. Aus 0.16 Millimeter werden dabei 0.32, also 80 Prozent einer 0.4er Düse: Für die Füllung reicht der Fluss, für eine Aussenwand wäre das zu viel.
In der Vorschau gegenprüfen
Die Zeitschätzung vorher und nachher vergleichen und in der Schichtansicht kontrollieren, dass unter den Deckflächen weiterhin einzelne Lagen liegen.
Wo ich die Füllung nicht kombiniere
Bei tragenden Teilen bleibe ich bei einzelnen Fülllagen. Eine kombinierte Lage verzahnt sich seltener mit den Wänden, und bei Bauteilen, die auf Schlag oder Dauerlast gehen, ist das eine Schwächung an einer Stelle, die man nicht sieht. Dasselbe gilt bei sehr hohen Füllgraden: Ab etwa 40 Prozent wird die kombinierte Lage so dicht, dass der Fluss kaum noch reicht.
Wann ich doch variable Schichthöhen nehme
Es gibt Fälle, in denen die Funktion genau das Richtige ist, und die haben alle dieselbe Eigenschaft: Die Oberfläche zählt entweder gar nicht, oder sie zählt so sehr, dass das Teil nach dem Druck noch bearbeitet wird.
| Variable Höhe | Feste Höhe | |
|---|---|---|
| Figuren und Modelle | die bessere Wahl | Treppen an den Rundungen |
| Teile, die lackiert werden | die bessere Wahl | mehr Schleifarbeit |
| Gehäuse mit langen Wänden | Zonenwechsel fällt auf | die bessere Wahl |
| Sichtteile in Silk oder Metallic | zeigt jeden Wechsel | die bessere Wahl |
| Mehrteilige Baugruppen | Teile schimmern verschieden | die bessere Wahl |
| Innenliegende Funktionsteile | die bessere Wahl | verschenkt Zeit |
Der vorletzte Punkt geht gern vergessen und ärgert am meisten. Bei einer Baugruppe aus mehreren gedruckten Teilen setzt der Slicer die Zonen je Teil anders, weil jedes Teil eine andere Geometrie hat. Nebeneinander verbaut schimmern die Teile dann leicht unterschiedlich, obwohl sie aus derselben Rolle stammen. Bei einer festen Schichthöhe passiert das nicht.
Kurz zusammengefasst
Was ich aus dem Beitrag mitnehmen würde
- Was die Funktion tutfein an flachen Stellen, grob an senkrechten
- Lagenhöhe nach Flächenneigung
- Zeitgewinnbei viel Wölbung auch negativ
- 0 bis 25 %
- Nebenwirkungmit sichtbarer Grenze dazwischen
- Glanzzonen an der Wand
- Am stärksten bei
- Silk, Metallic, Streiflicht
- Meine Voreinstellung
- feste Höhe plus Infill combination
Wenn Sie es an Ihrem Teil sehen wollen
Ob sich bei einem bestimmten Bauteil eher die Zeit oder die ruhige Oberfläche lohnt, sieht man meist schon am Modell. Schicken Sie es mir mit einem Satz dazu, worauf es Ihnen ankommt, ob es also ein Sichtteil ist oder im Gehäuse verschwindet. Ich sage Ihnen, welche Flächen kritisch werden und ob sich eine andere Ausrichtung mehr lohnt als jede Einstellung im Slicer.
Zur Anfrage genügen die Datei und ein Stichwort zum Einsatz. Wenn Sie regelmässig Teile drucken lassen, steht unter Geschäftskunden, wie die Zusammenarbeit sonst aussieht.
Und falls Sie selbst drucken: Schichthöhe, Ausrichtung und Füllung hängen zusammen, und dieser Beitrag zeigt nur einen Ausschnitt davon. Wenn Sie das lieber einmal in Ruhe am Gerät durchgehen, statt es sich über Monate zusammenzusuchen, ist genau das ein Thema für den Kurs nach Absprache.